Lo spessore totale dei nastri per trasferimento termico è solitamente compreso tra 4,5 e 20 micron e sono realizzati laminando una pellicola di base in PET ultrasottile, un rivestimento termoresistente e uno strato di inchiostro. Il taglio, come fase finale prima che il prodotto finito lasci la fabbrica, determina direttamente se il nastro può essere caricato agevolmente nella macchina e se danneggia la testina di stampa. Di fronte a dispositivi sul mercato che costano da decine di migliaia a centinaia di migliaia di yuan, piuttosto che essere sopraffatti da complicate tabelle di parametri, è meglio concentrarsi sui seguenti cinque indicatori chiave.

Parametro 1: Precisione del taglio: l'elemento vitale della qualità
La precisione del taglio è l'indicatore principale per misurare le prestazioni delle apparecchiature; determina direttamente la uniformità della larghezza e la qualità dei bordi del nastro di carbonio finito. Una precisione insufficiente può causare bordi del nastro irregolari, slittamenti del nastro, inceppamenti del nastro durante la stampa e persino danni alla testina di stampa.
Gli standard di precisione del settore possono essere suddivisi approssimativamente in tre livelli: il grado standard ha una precisione di ±0,3~0,5 mm, adatta per etichette commerciali e logistiche convenzionali; la classe ad alta precisione può raggiungere ±0,1 mm, adatta per l'elettronica di precisione e le applicazioni industriali generali; il livello di altissima precisione può essere controllato entro ±0,05 mm, adatto a scenari di fascia alta come etichette mediche e nastri ultrasottili.
L'hardware chiave che determina la precisione risiede nel sistema di controllo della tensione e nella rigidità del portautensili. Al momento dell'acquisto, non fidatevi dei valori teorici riportati nella tabella dei parametri. Portate sempre con voi un rotolo di nastro per effettuare delle prove di taglio in loco, utilizzate un calibro a corsoio per misurare la deviazione tra la larghezza di taglio e il valore impostato e verificate la presenza di bave sui bordi del campione.
Parametro 2: Controllo della tensione: l'"anima" del dispositivo
La pellicola di base in PET del nastro è estremamente sottile ed estremamente sensibile alle variazioni di tensione. Il controllo della tensione incide per oltre il 50% sulla planarità dell'avvolgimento e, nel settore, è addirittura considerato l'"anima" delle macchine da taglio.
Una tensione eccessiva provoca lo stiramento e la deformazione del film di base, causando microfratture nello strato di inchiostro, con conseguente rilascio di polvere e linee bianche durante la stampa; se la tensione è troppo bassa, il nastro si allenta e si raggrinzisce, conferendo alla superficie di avvolgimento un aspetto "serpentino", che può facilmente causare il disallineamento del nucleo durante il trasporto. Un eccellente sistema di controllo della tensione adotta una zona differenziata a tre stadi: l'area di svolgimento utilizza una tensione decrescente, l'area di taglio mantiene una tensione costante e l'area di avvolgimento implementa un controllo a cono decrescente, diminuendo linearmente la tensione all'aumentare del diametro della bobina, impedendo che lo strato esterno sia troppo teso e schiacci quello interno, con conseguente avvolgimento a "nucleo a margherita".
In fase di acquisto, è preferibile optare per un sistema di controllo della tensione completamente automatico a circuito chiuso, che utilizza il feedback in tempo reale del sensore di tensione e la regolazione dinamica tramite algoritmo PID per mantenere le fluttuazioni entro ±0,5 N. I tradizionali sistemi di controllo a circuito aperto (come la regolazione manuale della frizione a polvere magnetica) possono presentare fluttuazioni fino a ±10%, rendendo difficile gestire le variazioni di tensione causate dalle modifiche del diametro dell'avvolgimento.
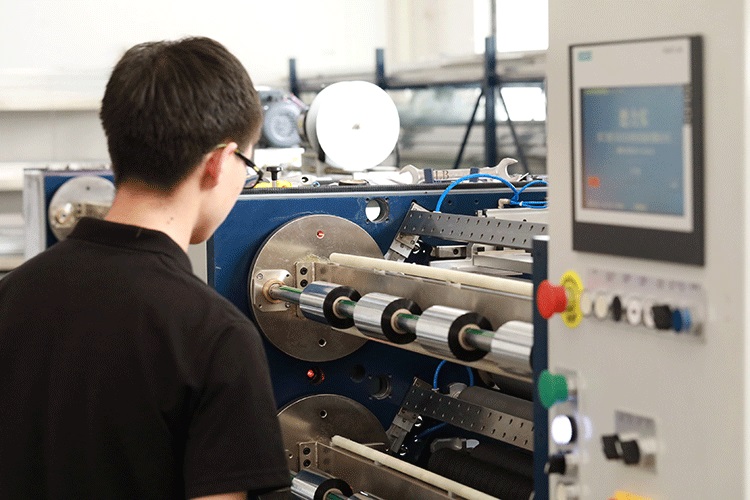
Parametro 3: Ordinatezza dell'avvolgimento: il "costo nascosto" facilmente trascurato
La precisione dell'avvolgimento influisce direttamente sull'efficienza del confezionamento finale e sulla fluidità del movimento del nastro della stampante. Se la superficie terminale appare "a campana", i bordi "seghettati" o se si formano pieghe interne, la causa principale risiede in dispositivi di controllo e correzione della tensione inadeguati, che possono facilmente provocare la rottura del nastro o l'inceppamento durante le successive fasi di svolgimento e stampa.
Gli standard di controllo del settore prevedono che la deviazione della superficie terminale sia generalmente mantenuta entro ±1 mm, mentre le apparecchiature di fascia alta possono raggiungere ±0,5 mm. Per raggiungere questo livello, oltre al controllo della tensione a circuito chiuso, la disposizione delle bobine è altrettanto cruciale. L'albero collettore è indispensabile per la produzione di nastri di alta qualità: può controllare la coppia in modo indipendente per ogni unità di avvolgimento e regolarla in tempo reale in base alle variazioni del diametro della bobina, risolvendo efficacemente il problema dell'"avvolgimento allentato all'interno e stretto all'esterno" o del "nucleo centrale" durante l'avvolgimento simultaneo di più bobine. Gli alberi collettori pneumatici offrono una maggiore precisione di controllo rispetto a quelli meccanici, risultando particolarmente adatti a scenari di produzione in cui le modifiche alle specifiche sono frequenti.
Parametro 4: Velocità di taglio: una misura dell'efficienza, ma più è alta, meglio è.
La velocità di taglio determina la produttività per unità di tempo, ma la velocità massima nominale è spesso solo un "dato di laboratorio". Un dispositivo che rallenta o si arresta frequentemente a causa di fluttuazioni di tensione potrebbe in realtà produrre meno di un modello stabile a velocità media.
Le velocità nominali possono riferirsi ai seguenti intervalli: tipo economico a bassa velocità 50~100 m/min, adatto per la produzione di piccoli lotti e di diverse varietà; modello a media velocità per uso generale 150~250 m/min, adatto alla maggior parte degli ordini commerciali; modello di produzione ad alta velocità 300~500 m/min, adatto alla produzione continua su larga scala.
È importante notare che la velocità effettiva utilizzabile è significativamente influenzata dal materiale del nastro. I nastri a base di resina hanno rivestimenti più duri e una minore tenacità, quindi in genere devono operare a velocità inferiori del 20%-30% rispetto ai nastri a base di cera. Pertanto, nella valutazione della velocità, è opportuno richiedere ai produttori di effettuare tagli di prova utilizzando i materiali effettivamente utilizzati, al fine di osservare l'effetto del controllo durante le fasi di accelerazione e decelerazione, anziché limitarsi a consultare i valori riportati sulla targhetta.

Parametro 5: Forma dell'utensile e configurazione dell'hardware: l'abbinamento dei materiali è la scelta giusta
La scelta della forma della lama si basa sullo spessore del materiale come parametro di riferimento. La lama quadrata (taglio a rasoio) è adatta al taglio di nastri sottili inferiori a 70 μm, con elevata uniformità del bordo, risultando quindi "specializzata" per i nastri sottili; le lame circolari (taglio a forbice) sono più adatte a materiali spessi superiori a 100 μm e a nastri con supporto in carta, offrendo maggiore durata e idoneità alla produzione di massa. I nastri a base di cera e a base mista comunemente utilizzati nel settore della logistica hanno in genere spessori compresi tra 4,5 e 20 μm, e le configurazioni con lama quadrata spesso garantiscono prestazioni di taglio migliori.
La struttura e i componenti principali determinano la capacità dell'apparecchiatura di mantenere la precisione nel tempo. Telai robusti in ghisa o acciaio ad alta resistenza assorbono efficacemente le vibrazioni; le marche dei cuscinetti, delle guide e dei servomotori della trasmissione riflettono direttamente l'impegno del produttore per la qualità. Questi dettagli non sono evidenti nella fase iniziale di funzionamento dell'apparecchiatura, ma dopo due o tre anni il tasso di degrado della precisione diventa sensibilmente diverso.
Strategia di selezione completa: prendila sul personale
Combinando le caratteristiche della propria attività, è possibile individuare rapidamente la direzione da seguire. Per piccoli lotti, prototipazione multi-specifica o scenari di ordini brevi, la priorità è data alla facilità di cambio ordine e alle posizioni degli utensili programmabili, con velocità di 100-150 m/min e precisione controllata entro ±0,3 mm; Produzione di massa di nastri standard di ampia larghezza, con particolare attenzione al funzionamento continuo ad alta velocità e alle taglierine automatiche, velocità superiori a 250 m/min, precisione entro ±0,2 mm; Nastri di alta gamma a base di resina o speciali richiedono un controllo a bassa tensione, trattamento antistatico e configurazione indipendente dell'albero scorrevole, con velocità di 150-200 m/min e precisione entro ±0,1 mm.
Un ultimo consiglio: per quanto la scheda tecnica possa essere convincente, utilizzare il proprio rotolo di nastro per effettuare delle prove di taglio in loco prima dell'acquisto è il modo più efficace per evitare problemi. Concentratevi sulla qualità dei bordi sia per le specifiche più strette che per quelle più larghe, sulle prestazioni di avvolgimento durante i cicli di avvio e arresto ad alta velocità e sulla stabilità durante il funzionamento continuo a lungo termine.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




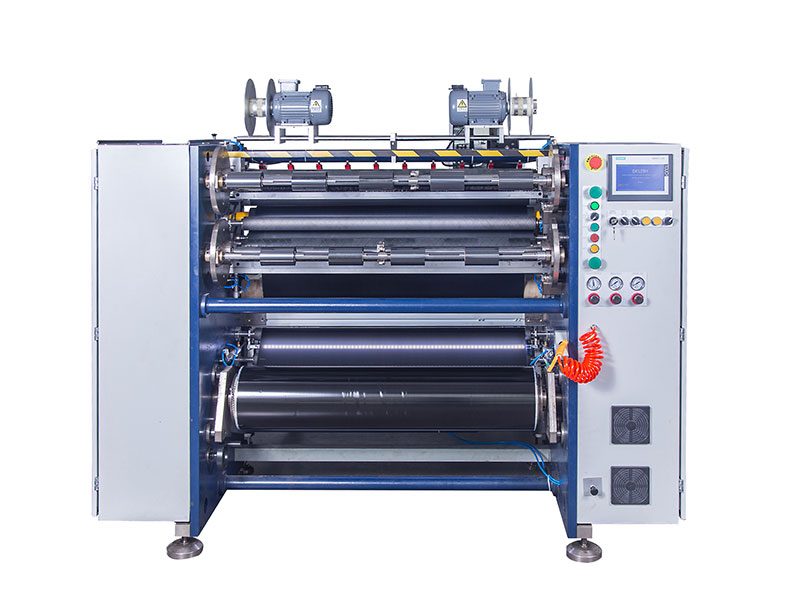 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS






