Nel processo di stampa a caldo, la fase di taglio viene spesso trascurata, eppure determina direttamente la qualità della successiva stampa a caldo. La lamina, con uno spessore di soli 12-30 μm, è realizzata combinando una pellicola di base in PET, uno strato di rilascio, un rivestimento in alluminio e uno strato adesivo, il che la rende estremamente fragile. Quando si formano delle sbavature sui bordi di taglio, la stampa a caldo ad alta velocità può causare la dispersione dell'oro, la rottura della lamina o persino l'arresto completo della linea. Di fronte all'ampia varietà di promozioni presenti sul mercato, gli acquirenti devono concentrarsi solo su cinque dimensioni fondamentali per evitare la maggior parte degli inconvenienti.

Innanzitutto: se scegli la forma della lama giusta, vincerai metà del taglio
Il primo passo per tagliare la lamina d'oro è decidere se usare un coltello rotondo o un coltello piatto.
Le lame circolari (a taglio obliquo) sono la scelta preferita per la maggior parte delle applicazioni di lamina a caldo. Le lame circolari superiore e inferiore ruotano in posizioni sfalsate, funzionando secondo un principio simile a quello delle forbici, con tagli netti e senza deformazioni da compressione, producendo una quantità minima di polvere o detriti di alluminio. Per lamine a caldo ultrasottili, lamine laser o lamine decorative ottiche con uno spessore ≤ 12 μm, la lama circolare è praticamente l'unica opzione.
Le lame piatte (tipo a compressione) sono adatte solo per fogli con uno spessore ≥30μm o per produzioni di prova in lotti molto piccoli. La pressione verticale della lama piatta può facilmente lasciare segni di schiacciamento sul bordo del foglio, causando scheggiature del bordo della lama e contaminazione della superficie del foglio con polvere durante il taglio con strati di polvere di alluminio. Sebbene gli stampi sembrino economici, i costi combinati dei cambi di utensili dovuti a fermi macchina e all'aumento degli scarti sono spesso superiori.
Dopo aver selezionato la lama circolare, è necessario confermare altri due parametri di precisione: il gioco laterale deve essere controllato al 5%-10% dello spessore del foglio, solitamente circa 0,02-0,05 mm; un angolo di taglio consigliato di 15°-30°, combinato con una lucidatura a specchio (rugosità Ra≤0,1 μm), permette di "tagliare" il foglio anziché semplicemente di "spremerlo". I materiali preferiti per le lame sono il carburo cementato (acciaio al tungsteno) o i rivestimenti diamantati. Le normali lame in acciaio al carbonio, dopo pochi chilometri di taglio, svilupperanno piccole crepe che danneggeranno direttamente la superficie del foglio.
Secondo: il controllo della tensione è la "linfa vitale" del taglio sottile
Una pellicola di base in PET da 12 μm è più sottile di un capello; se la tensione si allenta, significa che la pellicola di base si allunga e si deforma, causando un allineamento impreciso durante la successiva stampa, con conseguente disallineamento o rottura del filo d'oro.
È necessario selezionare un sistema di controllo della tensione a circuito chiuso; i modelli a circuito aperto o con frizione a particelle magnetiche devono essere utilizzati con cautela. La frizione a particelle magnetiche reagisce lentamente, il che può facilmente causare allentamenti interni e serramenti esterni; il sistema a circuito chiuso azionato da servomotori può rispondere in millisecondi, con fluttuazioni di tensione controllate entro 0,5 N.
Una tecnologia chiave, spesso trascurata, è il controllo della tensione conica. Durante l'avvolgimento, il diametro della bobina continua ad aumentare. Se la tensione rimane costante, la bobina di lamina esterna comprimerà lo strato interno come una morsa, causando lo spostamento o l'adesione dello strato di alluminio. Un buon sistema riduce automaticamente la tensione secondo una curva preimpostata (di solito con un tasso di decadimento della tensione del 15%-25%), garantendo una distribuzione uniforme della forza tra gli strati interno ed esterno. Dopo aver applicato questa strategia, il tasso di scarto per prodotti con estremità e superficie non uniformi può essere ridotto del 40%-60%.
Per il taglio di strisce strette con avvolgimento simultaneo di più mandrini, l'albero scorrevole rappresenta una configurazione pratica, che consente la regolazione indipendente di ciascuna stazione di avvolgimento per evitare incongruenze nella tensione dovute a lievi differenze di spessore tra le bobine.
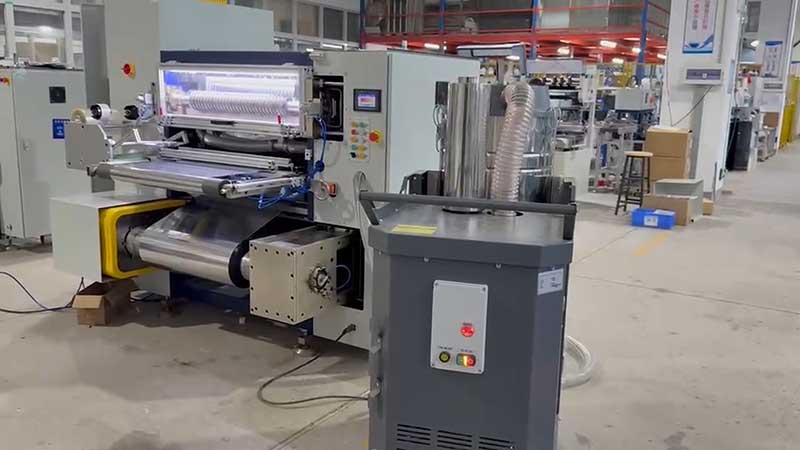
Terzo: la precisione della correzione determina l'uniformità dei bordi
Se la striscia di lamina si sposta orizzontalmente durante l'alimentazione, la posizione di taglio della lama si sposterà, con conseguente formazione di bordi irregolari e ruvidi da un lato e una minore quantità di peli dall'altro.
La precisione del sistema di correzione (EPC) dovrebbe essere entro ±0,1 mm, mentre i modelli di fascia alta possono raggiungere ±0,05 mm. Sensori fotoelettrici o CCD scansionano i bordi della striscia di lamina in tempo reale, azionano gli attuatori per la correzione e il tempo di risposta dovrebbe idealmente essere entro 50 ms.
Oltre al sistema di correzione stesso, è altrettanto importante la precisione meccanica del percorso di alimentazione. Se il parallelismo di tutti i rulli di guida si discosta eccessivamente (superiore a 0,05 mm/m), la striscia di lamina verrà tagliata dalla lama ad angolo e, per quanto efficiente sia il sistema di correzione, non sarà possibile recuperarla. Nella scelta di un modello, è opportuno considerare se l'apparecchiatura utilizza guide lineari o guide flottanti ad aria, poiché queste configurazioni possono ridurre l'attrito meccanico e garantire un movimento fluido dell'utensile.
Quarto: abbinare il modello in base alla larghezza del foglio e alle caratteristiche dell'ordine
Taglio ampio (>800 mm) con elevata rigidità. Durante la lavorazione di rulli femmina di grandi dimensioni (1600 mm), l'albero dell'utensile tende a piegarsi leggermente al centro sotto forte pressione, con conseguente "taglio centrale incompleto e disallineamento del taglio laterale". In tali casi, è preferibile optare per modelli con pannelli a parete in acciaio legato di spessore maggiore e alberi portautensili di grande diametro, poiché il peso complessivo dell'attrezzatura deve spesso raggiungere diverse decine di tonnellate per garantire la stabilità ad alta velocità.
Efficienza degli utensili di inoltro per tagli di larghezza ridotta (<50 mm). La stampa a caldo con motivi fini spesso richiede frequenti cambi tra 10 mm, 15 mm, 20 mm e altre specifiche. Le frese di bloccaggio manuali sono soggette a deviazioni dimensionali a causa della forza di bloccaggio non uniforme nei tagli di larghezza ridotta; si consiglia di scegliere sistemi di bloccaggio idraulici o alberi a slitta di alta precisione. Se le specifiche dell'ordine sono diverse, il sistema automatico di impostazione degli utensili può ridurre i tempi di cambio ordine da orari a minuti.
Se la vostra linea di prodotti comprende sia larghezze ampie che strette, prendete in considerazione modelli che supportano il "raggruppamento della torretta portautensili", che consente di tagliare simultaneamente materiali di larghezze diverse sullo stesso asse senza interferenze.
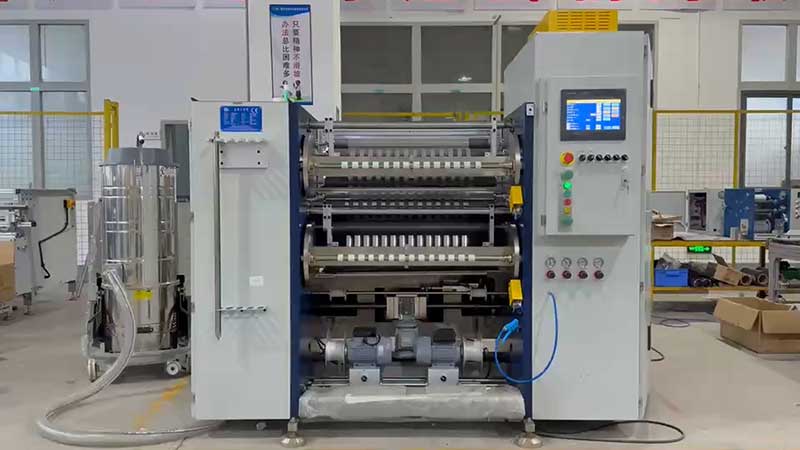
Quinto punto: porta con te i materiali per una prova di taglio
La tabella dei parametri può essere abbellita e le prove di taglio in loco non sono ingannevoli.
Al momento dell'acquisto, assicuratevi di portare al produttore, in loco, la lamina per stampa a caldo che utilizzate più frequentemente, soprattutto quelle più sottili, strette o con le superfici più complesse, per effettuare una prova di taglio. Tre punti chiave da tenere presenti durante la prova di taglio:
Innanzitutto, osserviamo l'incisioneEsaminando la sezione trasversale con una lente d'ingrandimento, la condizione ideale è una superficie liscia, priva di peluria bianca e con bordi dritti. Seghettature sottili o bave indicano una precisione insufficiente dell'utensile o un'inadeguata penetrazione.
In secondo luogo, guarda l'estremità avvolgenteDopo un funzionamento continuo, osservare se l'avvolgimento è ordinato e se presenta "bocche a campana", motivi a spirale o bordi rugosi. Il disallineamento delle superfici spesso segnala carenze nei sistemi di controllo della tensione o di correzione delle deviazioni.
In terzo luogo, il significato specifico della pubblicità automatizzatag. Quando i fornitori affermano di essere "completamente automatizzati", chiedono quali fasi specifiche siano automatizzate: controllo automatico della tensione, correzione automatica delle deviazioni o solo arresto automatico del dosaggio? Un sistema veramente completamente automatizzato dovrebbe includere funzionalità come il rilevamento dei difetti e la correzione intelligente, il che significa che dimostrare un flusso di lavoro completo è più affidabile che limitarsi ad ascoltare una presentazione.
In sintesi: priorità di taglio circolare, tensione a circuito chiuso, correzione precisa, abbinamento della larghezza, verifica del taglio di prova. Più costosa è la macchina per il taglio di fogli a caldo, migliore sarà la configurazione del nucleo che si adatta alla larghezza, allo spessore e alla struttura degli ordini del foglio, con conseguenti maggiori profitti a lungo termine. L'anello di taglio riduce gli scarti e i tempi di messa in servizio, consentendo di recuperare la differenza di prezzo dell'investimento in attrezzature entro sei mesi.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Taglierina per lamina olografica
 Macchina da taglio per lamina a caldo
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






