Il rischio maggiore nell'acquisto di una macchina per il taglio di nastri non è "se l'attrezzatura può ruotare", ma "se il nastro separato può essere riutilizzato dopo la rotazione". Molte aziende scoprono irregolarità alle estremità, eccessive sbavature e tensione instabile solo dopo che l'attrezzatura è arrivata e ha iniziato la produzione. Ulteriori intoppi con i fornitori in questa fase non solo li rendono passivi, ma causano anche perdite dovute a fermi di produzione.
Un insieme di standard di accettazione vincolanti mira a quantificare chiaramente il confine tra "utilizzabile" e "inutilizzabile" prima della spedizione o della produzione. Di seguito, riassumiamo i principali indicatori di accettazione per le macchine da taglio a nastro in base a quattro dimensioni: precisione statica, prestazioni dinamiche, qualità del prodotto finito e funzionamento continuo.
1. Perché l'ispezione in fabbrica è importante?
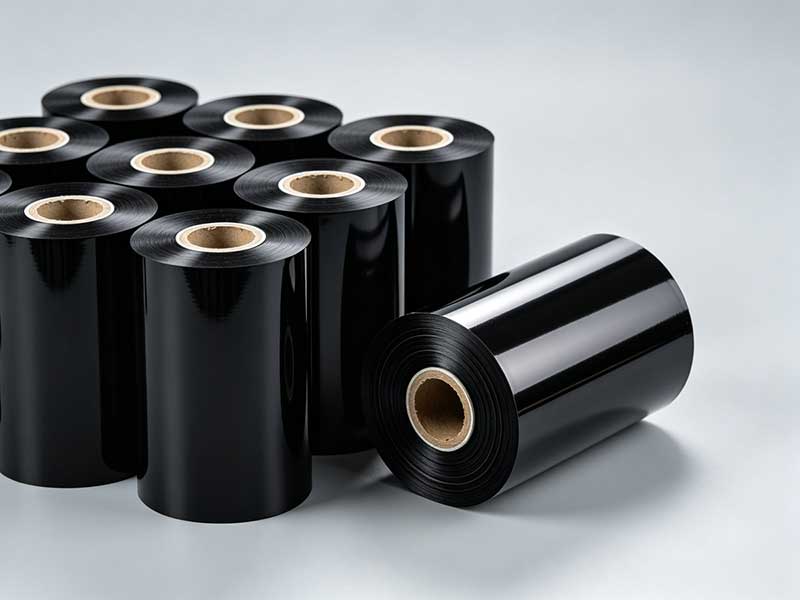
Il taglio del nastro è la fase finale e critica nella produzione dei nastri per stampa a trasferimento termico. La qualità del taglio influisce direttamente sulla levigatezza del nastro finito nella stampante, sulla possibilità che i bordi danneggino la testina di stampa e sulla uniformità della qualità di stampa. Tolleranze di larghezza eccessive, deviazioni a serpentina eccessive sulle superfici terminali e bave sui bordi possono essere rilevate dai clienti a valle durante l'utilizzo.
Pertanto, la logica fondamentale dell'accettazione è: non eseguire nella propria officina test che dovrebbero essere completati nell'officina del fornitore. Portare con sé il proprio campione di riferimento ed effettuare le misurazioni degli indicatori chiave prima di lasciare la fabbrica è il metodo di controllo del rischio a minor costo.
2. Precisione geometrica statica: termine base
La precisione fisica a macchina spenta determina il "limite superiore" di precisione nel taglio. Se il telaio non è livellato o i rulli di guida non sono paralleli, per quanto preciso sia il controllo dinamico, è difficile compensare questo difetto.
La planarità del telaio deve essere controllata entro ≤0,1 mm/m. Questo è fondamentale per garantire l'assenza di deformazioni del corpo macchina e influisce anche sull'uniformità della forza su ciascun rullo di guida.
Il parallelismo tra il rullo di guida e il mandrino è un indicatore chiave e l'errore deve essere controllato entro ±0,05 mm. Il disallineamento dei rulli di guida è la causa fisica principale della deviazione del nastro; il sistema di correzione può solo correggere la "deviazione", non eliminare la "causa principale".
È inoltre necessario verificare la precisione di contatto del portautensili. Il grado di ingranamento delle lame superiore e inferiore deve essere uniforme, senza variazioni di spazio, e il taglio deve essere privo di bave. Per il taglio con lame circolari, la sovrapposizione delle lame viene solitamente impostata al 10%~20% dello spessore del nastro; per il taglio con lame piatte, lo spazio deve essere impostato con precisione in base allo spessore del materiale.
3. Precisione del taglio dinamico: prestazioni principali
Questo è il passaggio più critico per l'accettazione, in quanto determina direttamente se il prodotto finito può essere utilizzato per la stampa di codici a barre di alta gamma.
La tolleranza sulla larghezza del taglio è l'indicatore principale. Lo standard di alta precisione del settore è di ±0,1 mm. Ad esempio, per un nastro tagliato largo 110 mm, la misura dovrebbe essere compresa tra 109,9 mm e 110,1 mm. Per i gradi commerciali standard, il limite può essere esteso a ±0,3~0,5 mm, ma se i clienti target sono coinvolti in etichette elettroniche di precisione, tracciabilità farmaceutica o settori simili, ±0,1 mm è il limite minimo.
La deviazione serpentina (disallineamento della superficie terminale) riflette l'uniformità dell'avvolgimento. Lo scostamento in qualsiasi punto della superficie terminale del rotolo finito deve essere controllato entro ±0,5 mm. Una deviazione eccessiva di solito indica difetti nel sistema di controllo o correzione della tensione.
La qualità dei bordi richiede un'ispezione visiva. I bordi tagliati non devono presentare sbavature, bordi bianchi (scrostature del rivestimento) o contaminazione da polvere di carbonio. Durante l'accettazione, è possibile osservare con una lente d'ingrandimento 10x o testare direttamente la qualità di stampa con una scheda nera. I nastri con eccessive sbavature possono graffiare la testina di stampa durante la stampa, causando perdite che superano di gran lunga il valore intrinseco del nastro.
4. Sistema di controllo della tensione: il "cuore" dell'apparecchiatura
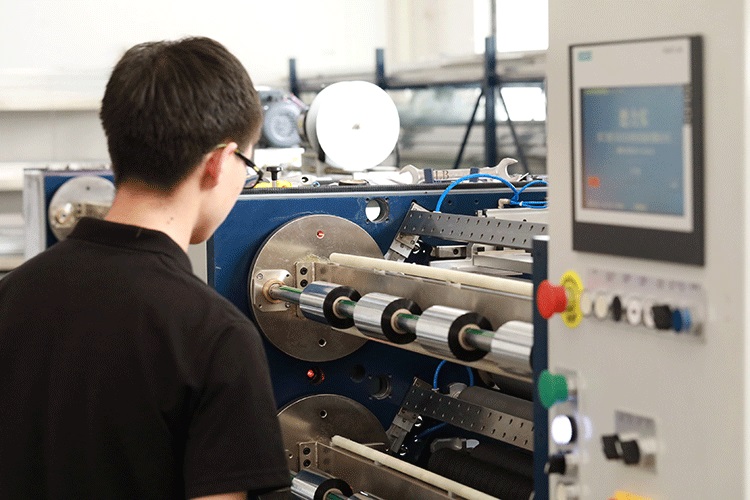
Il substrato del nastro è costituito da una pellicola in PET con uno spessore di soli 4,5~20 μm, estremamente sensibile alla tensione. Fluttuazioni eccessive della tensione possono causare, nella migliore delle ipotesi, una tensione non uniforme del rotolo, oppure, nei casi più gravi, allungamento, deformazione e distacco di polvere.
L'intervallo di fluttuazione della tensione è un indicatore fondamentale per l'accettazione quantitativa. Durante l'accelerazione e la decelerazione, le fluttuazioni tra il valore di tensione impostato e il valore effettivo devono essere controllate entro ±1,5%~±2%. Ciò richiede che l'apparecchiatura disponga di un sistema di controllo della tensione completamente automatico a circuito chiuso, anziché di un semplice controllo a circuito aperto o semi-chiuso.
È necessario verificare la funzione di controllo della rastrematura. La rastrematura fa sì che il rotolo finito si ammorbidisca dalla parte più dura al diametro esterno, impedendo che il nastro interno venga schiacciato o che l'anello esterno collassi. Durante l'accettazione, osservare se il gradiente di durezza del rotolo finito è adeguato.
La risposta all'arresto di emergenza è altrettanto fondamentale. In caso di arresto improvviso ad alta velocità, il nastro non deve allentarsi o rompersi. Un'apparecchiatura di alta qualità deve essere in grado di frenare istantaneamente e in modo sincrono, mantenendo il diaframma teso anziché allungarlo.
5. Sistema di correzione e carica
La velocità di risposta della correzione deve essere ≤ 0,3 s. Se il nastro viene spostato manualmente dalla sua posizione, il sensore di correzione deve reagire rapidamente e riportare il nastro nella posizione iniziale. La precisione della correzione è generalmente controllata a ±1 mm.
La rettilineità dell'avvolgimento è direttamente correlata alla correzione e alla tensione. Quando la deviazione della faccia terminale supera ±1 mm, il nastro è soggetto a disallineamenti o arricciamenti durante la successiva stampa di svolgimento.

6. Test di funzionamento continuo: verifica dell'affidabilità
Un singolo taglio di prova riuscito non garantisce l'affidabilità dell'apparecchiatura. I test di funzionamento continuo sono una "gara di resistenza" per verificarne la stabilità.
Si raccomanda di eseguire un funzionamento a carico continuo per 8-24 ore per simulare i ritmi di produzione effettivi. I criteri includono: nessun fermo macchina non pianificato durante il periodo (come guasti alle apparecchiature, allarmi di sovraccarico, ecc.); l'aumento di temperatura del cuscinetto del mandrino e del motore non deve superare la temperatura ambiente di +15 °C; la rumorosità di funzionamento è ≤75 dB(A), senza rumori irregolari.
7. Preparativi prima dell'accettazione
L'efficacia del processo di accettazione dipende in larga misura dalla qualità della preparazione del lavoro. È fondamentale avere a disposizione un rotolo di prova rappresentativo di almeno 2000 metri. I parametri indicati dai fornitori, che utilizzano "materiali ideali", potrebbero non essere validi per i vostri materiali effettivi.
È altrettanto importante verificare l'elenco di configurazione. Confrontate il contratto con la vostra azienda e assicuratevi che le marche del servomotore, dei cuscinetti, delle pale e del sistema di controllo siano coerenti. Le differenze di marca dei componenti principali si ripercuotono significativamente sul funzionamento a lungo termine in termini di mantenimento della precisione e tassi di guasto.
Le condizioni ambientali dovrebbero simulare il più possibile quelle di un'officina reale, con una temperatura di 20±5°C e un'umidità del 40%~60% per ridurre al minimo le interferenze dei fattori ambientali sui risultati dei test.
Conclusione
I criteri di accettazione per le macchine da taglio a nastro si riassumono in un principio semplice: utilizzare i propri materiali e tagliare i nastri in prodotti finiti che si possano accettare presso l'officina del fornitore. La tolleranza di ±0,1 mm indicata nella tabella dei parametri e quella misurata sono due cose diverse; quest'ultima è quella che conta. Solo applicando questi indicatori uno per uno si può evitare che le apparecchiature "funzionino con difetti" e ridurre l'inattività nella produzione successiva.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS






