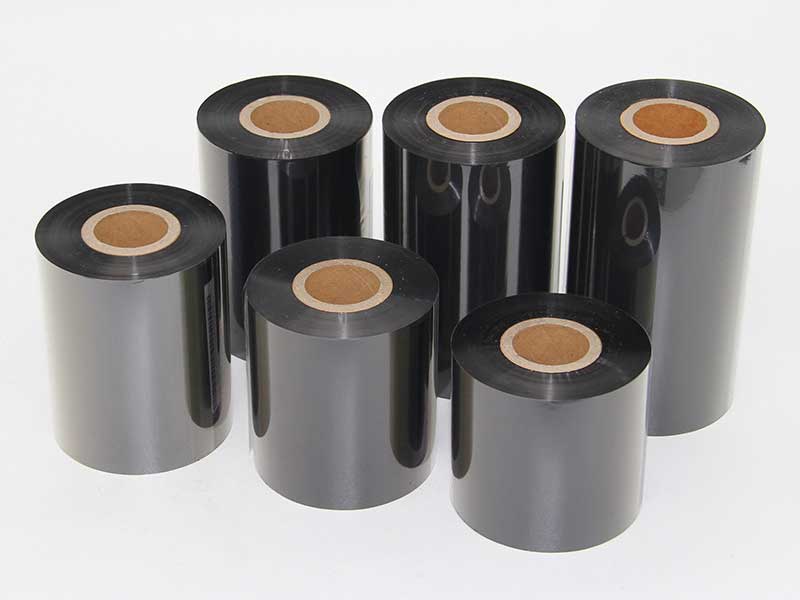
Il taglio del nastro è un processo chiave nella produzione di materiali di consumo per la stampa a trasferimento termico, che consiste nel tagliare i rotoli master di grandi dimensioni in rotoli più stretti, come richiesto dai clienti. Tuttavia, la formazione di pieghe durante il riavvolgimento – che si manifestano con superfici terminali irregolari, nuclei a crisantemo, rotoli a forma di torre o pieghe tra gli strati – è uno dei problemi di qualità più ostinati nel processo di taglio. La pellicola di base del nastro in PET ha in genere uno spessore di soli 4,5-10 micron e, dopo l'applicazione dello strato di inchiostro, lo spessore complessivo è di appena una dozzina di micron. Questa estrema sottigliezza lo rende altamente sensibile alle fluttuazioni di tensione, alle deviazioni meccaniche e alle interferenze elettrostatiche. La formazione di pieghe durante l'avvolgimento non solo influisce sull'aspetto del prodotto finito, ma può anche causare direttamente problemi di stampa a valle, come strisce di nastro, rottura del nastro, linee di stampa bianche e persino danni alla testina di stampa.
Per risolvere questo problema, è necessaria un'ispezione sistematica da quattro punti di vista: controllo della tensione, precisione meccanica, sistemi ausiliari e standard operativi.
Controllo della tensione: la variabile primaria per l'avvolgimento e la formazione di grinze
Il controllo della tensione è fondamentale per il taglio e l'avvolgimento del nastro. Una tensione eccessiva provoca l'allungamento e la deformazione della membrana di base, causando una concentrazione di stress nello strato interno e la facile formazione di pieghe a "cuore di crisantemo"; se la tensione è troppo bassa, il nastro si allenta, si verificano slittamenti tra gli strati e la superficie terminale assume una forma serpentina o a torre. Il principio di tensione ottimale per il taglio del nastro è la "tensione minima operativa": utilizzare il valore di tensione più basso possibile garantendo al contempo un funzionamento fluido del nastro, senza slittamenti e senza deviazioni.
I requisiti di tensione variano significativamente a seconda del materiale del nastro. I nastri a base di cera sono relativamente morbidi, con un intervallo di tensione consigliato da 2 a 5 N; i nastri ibridi possono sopportare da 5 a 8 N; i nastri a base di resina richiedono una tensione maggiore per garantire la planarità, in genere tra 8 e 12 N, con alcune formulazioni ad alta durezza che raggiungono da 15 a 30 N. Il taglio a banda stretta (larghezza inferiore a 10 mm) ha una rigidità trasversale molto debole, quindi la tensione dovrebbe essere ridotta al 60-70% rispetto al taglio a banda larga convenzionale. In pratica, la tensione di avvolgimento può essere controllata tra 3 e 5 N come riferimento iniziale, con ogni intervallo di regolazione controllato dal 5% al 10%. Dopo aver osservato l'effetto di avvolgimento a 2-3 metri, si può decidere un'ulteriore regolazione.
Più importante del valore iniziale della tensione è il controllo della sua variazione. Durante l'avvolgimento, il diametro continua ad aumentare. Se la tensione non diminuisce con l'aumentare del diametro, lo strato esterno continuerà a premere contro quello interno, formando infine un "nucleo a crisantemo" o una piega interna. Il coefficiente di variazione della tensione nel taglio del nastro è solitamente impostato tra 0,3 e 0,5. In pratica, la tensione iniziale nella zona di avvolgimento può essere impostata al 120% della tensione nella zona di taglio e diminuisce linearmente fino all'80% all'aumentare del diametro di avvolgimento, garantendo una durezza uniforme tra gli strati interno ed esterno del rotolo finito e una superficie terminale piana.
Per le apparecchiature che utilizzano ancora frizioni a polvere magnetica manuali per regolare la tensione, è difficile garantire una qualità di avvolgimento costante. Al variare del diametro del rotolo, l'ampiezza della fluttuazione di tensione del controllo ad anello aperto può raggiungere fino a ±10%. L'aggiornamento a un sistema di controllo della tensione ad anello chiuso, che utilizza il feedback in tempo reale dai sensori di tensione e la regolazione dinamica tramite PLC con algoritmo PID, consente di controllare le fluttuazioni di tensione entro ±0,5 N, che rappresenta l'approccio tecnico più fondamentale per risolvere il problema dell'avvolgimento irregolare.

Precisione meccanica: la causa principale, spesso trascurata, delle rughe.
Per quanto precisa sia la tensione, se si verifica una deviazione dal riferimento meccanico, l'avvolgimento e la formazione di pieghe rimangono difficili da eliminare. I componenti meccanici sono responsabili di oltre il 60% delle cause di guasto degli avvolgimenti.
Il parallelismo tra il rullo guida e l'albero di avvolgimento è l'elemento principale da controllare. Anche un errore orizzontale di soli 0,2 mm/m è sufficiente a generare una forza di divisione laterale sul nastro, causando una tensione non uniforme su entrambi i lati e, durante l'avvolgimento, una deviazione da un lato, con conseguente formazione di una "bocca a campana" o di una sporgenza unilaterale. L'errore di parallelismo deve essere controllato entro 0,05 mm/m. Un metodo di controllo rapido consiste nel: dopo aver arrestato la macchina, inserire un foglio di carta A4 nello spazio tra le due estremità del rullo di pressione e l'albero di avvolgimento. Se la resistenza percepita sui due lati è sensibilmente diversa, ciò indica un problema di parallelismo.
Anche l'eccentricità della bobina è cruciale. L'eccentricità della bobina dovrebbe essere inferiore a 0,05 mm; in caso contrario, potrebbero verificarsi fluttuazioni periodiche e significative della tensione. Se la bobina di riavvolgimento è piegata o presenta eccentricità radiale, ogni rotazione genera un'alternanza di tensione, che finisce per lasciare ondulazioni laterali periodiche sulla superficie del rotolo. Il dispositivo superiore e la piastra di posizionamento elettromagnetica possono controllare efficacemente le vibrazioni del mandrino di avvolgimento durante la rotazione, rendendo la superficie del prodotto liscia e le estremità uniformi.
L'uniformità della pressione del rullo influisce direttamente sulla planarità locale della superficie del rullo. Nelle apparecchiature che utilizzano un avvolgimento composito centro-superficie, se la differenza di pressione alle due estremità del rullo supera 0,05 MPa, si verificherà la comparsa di "rinforzi a vista" localizzati. La valvola di pressione proporzionale a doppio cilindro consente alla pressione del rullo di pressione di diminuire linearmente all'aumentare del diametro del rullo, prevenendo la sovrapressione sullo strato esterno.
Il gioco tra il nucleo e l'albero di riavvolgimento viene spesso trascurato dagli operatori. Se il gioco tra il diametro interno del rullo e il diametro esterno dell'albero di riavvolgimento supera 0,5 mm, si verifica un'eccentricità durante la rotazione, che causa una perturbazione della tensione ad ogni giro completo, accumulandosi nel tempo fino a formare oscillazioni periodiche della superficie terminale. Il gioco di accoppiamento standard deve essere controllato entro 0,3 mm e, prima dell'uso, ogni nucleo deve essere verificato per rotondità e tolleranza del diametro interno.

Sistema ausiliario: correzione della deviazione e protezione elettrostatica
La deriva laterale durante il taglio del nastro è una causa diretta di avvolgimento irregolare. I nastri di carbonio stretti (soprattutto quelli inferiori a 10 mm) hanno una rigidità laterale estremamente debole. Anche lievi deviazioni dei rulli di guida, disturbi del flusso d'aria o fluttuazioni di tensione possono causare spostamenti laterali. Dopo centinaia di strati di avvolgimento, questi si accumulano dando luogo a superfici terminali visibilmente irregolari.
L'affidabilità del sistema di correzione (EPC) è fondamentale. Se i sensori fotoelettrici o a ultrasuoni sono ostruiti da polvere di carbonio o altra polvere, l'attuatore di correzione non può rispondere in tempo reale e il percorso del nastro si discosterà gradualmente dal centro. Lo specchio del sensore deve essere pulito quotidianamente e la sensibilità delle azioni di correzione deve essere verificata regolarmente. Per il taglio a banda stretta, la modalità di correzione centrale è generalmente più stabile della correzione laterale.
L'elettricità statica è un'altra fonte nascosta di interferenze. L'attrito ad alta velocità tra la pellicola di base del nastro (PET) e il rullo di guida metallico genera una grande quantità di carica statica. Dopo l'accumulo, una scarica improvvisa può interferire con il segnale del sensore di tensione, causando errori di valutazione nel sistema di controllo. Inoltre, l'attrazione statica tra gli strati può anche portare a un'adesione anomala del nastro e allo slittamento tra gli strati. L'installazione di un eliminatore di carica statica attivo (come una barra a corona CA) prima che il nastro entri nell'unità di avvolgimento per mantenere il potenziale statico al di sotto di ±500 V può migliorare significativamente la planarità dell'avvolgimento.
Anche le condizioni dell'utensile di taglio sono importanti. L'usura della lama o un gioco inadeguato possono causare bave o deformazioni ondulate sui bordi dei nastri tagliati, e queste "nastri attorcigliati" non possono naturalmente essere incollati in piano durante l'avvolgimento. Il gioco raccomandato per l'utensile di taglio dei nastri è compreso tra 0,01 e 0,03 mm. Le lame eccessivamente usurate devono essere sostituite direttamente anziché affilate ripetutamente.

Standard operativi e logica di risoluzione rapida dei problemi
Qualora si verifichino problemi di grinze durante il riavvolgimento, si raccomanda di seguire la seguente sequenza di ispezione: "osservare prima, poi agire; meccanica, poi elettrica; statica prima, poi dinamica".
Il primo passo consiste nel descrivere accuratamente il fenomeno. Le sporgenze unilaterali accompagnate da un rastremamento generale indicano solitamente una pressione non uniforme alle due estremità del rullo di pressione o una tensione di avvolgimento eccessiva; la superficie terminale è liscia ma il centro è morbido, per lo più a causa della deformazione del nucleo o di una bobina piegata; l'oscillazione periodica è spesso dovuta all'usura dell'utensile o all'eccentricità del nucleo del rullo; un offset generale dovrebbe far sospettare innanzitutto il parallelismo del rullo di guida o il mancato corretto funzionamento del sistema di correzione.
Fase due: iniziare con l'operazione più semplice. Ridurre opportunamente la tensione di avvolgimento del 5-10% e osservare l'effetto dopo aver percorso 2-3 metri. Pulire il sensore di correzione e tutte le superfici dei rulli di guida per rimuovere la polvere di carbonio e i residui di adesivo.
Fase tre: controllo del riferimento meccanico. Utilizzare spessimetri o carta A4 per verificare il parallelismo tra il rullo pressore e l'albero di avvolgimento; se necessario, aggiungere uno spessore sotto la sede del cuscinetto per una calibrazione temporanea. Controllare il gioco tra il nucleo e l'albero di avvolgimento; se il gioco è eccessivo, sostituire immediatamente il nucleo.
Fase 4: Verificare l'utensile e il sistema di eliminazione dell'elettricità statica. Osservare se sono presenti bave sui bordi del nastro dopo il taglio; se necessario, ricalibrare la distanza tra le lame con uno spessimetro da 0,02 mm. Verificare che il sistema di eliminazione dell'elettricità statica funzioni correttamente.
Per evitare la formazione di grinze durante il riavvolgimento del supporto, si possono citare le consolidate pratiche di taglio delle pellicole: durante il riavvolgimento, ridurre temporaneamente la pressione del rullo del 50-70%, quindi ripristinare gradualmente la pressione normale una volta che l'avvolgimento si stabilizza, aumentando opportunamente la tensione al momento del riavvolgimento in modo che il nastro aderisca perfettamente al nucleo.
Conclusione
Il taglio e la formazione di grinze nel nastro durante il riavvolgimento non sono causati da un singolo fattore, ma sono il risultato di molteplici variabili quali tensione, fattori meccanici, elettrostatici e manuali. Per risolvere questo problema, è necessario non solo comprendere le proprietà fisiche dei nastri di carbonio come pellicole PET ultrasottili, ma anche sviluppare una mentalità di ispezione sistematica. Per i produttori che puntano a una qualità stabile, l'aggiornamento del sistema di controllo della tensione a circuito chiuso e del sistema di correzione attiva delle deviazioni rappresenta una garanzia tecnica fondamentale; nelle operazioni quotidiane, la creazione di schede dei parametri di processo per ogni specifica di nastro, con la registrazione della curva di tensione ottimale, del gioco degli utensili e dei limiti di velocità, è la misura preventiva più efficace. La planarità della superficie terminale di avvolgimento è in definitiva il riflesso più affidabile della precisione delle apparecchiature e del livello di controllo del processo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Macchina per il taglio del nastro
 Macchina per il taglio di nastri con codici a barre
 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta






