La scelta della macchina per il taglio a caldo di lamine più adatta non si basa sulla velocità massima più elevata o sulle specifiche tecniche più impressionanti. Si tratta piuttosto di abbinare le capacità dell'attrezzatura al materiale specifico, al profilo degli ordini e ai requisiti di qualità a valle. Una macchina che funziona perfettamente con lamine standard da 25 μm potrebbe avere difficoltà con pellicole laser da 12 μm, e un'unità ottimizzata per bobine master di grande formato da 1600 mm potrebbe non garantire la precisione necessaria per la produzione di strisce strette da 10 mm.
Questa guida illustra nel dettaglio le specifiche che contano davvero, organizzate in base ai parametri che influenzano direttamente la resa, l'efficienza e il profitto.
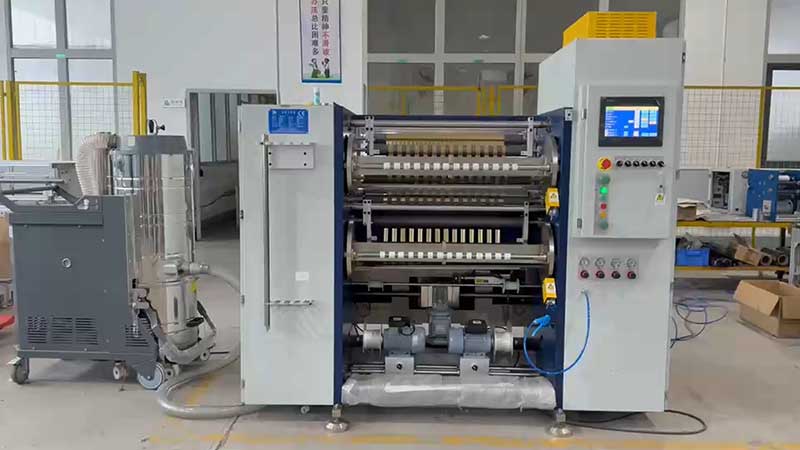
Capacità di larghezza: scegli la macchina in base alla bobina principale e al prodotto finito.
La larghezza di una macchina da taglio è definita da due dimensioni: la larghezza massima di svolgimento e la larghezza minima di taglio. Entrambe devono essere compatibili con le esigenze della vostra produzione.
Per le operazioni di lavorazione di grande formato su bobine master fino a 1600 mm, le specifiche critiche sono la rigidità del telaio e il diametro dell'albero della lama. Una maggiore larghezza di taglio implica maggiori forze a sbalzo sull'albero della lama; se l'albero si flette anche solo leggermente sotto pressione, il centro del nastro non verrà tagliato completamente mentre i bordi risulteranno eccessivamente penetrati. È consigliabile optare per macchine con pannelli a parete in acciaio legato di spessore maggiore e alberi delle lame di grande diametro e bilanciati dinamicamente. Una macchina di classe 1600 mm spesso deve pesare diverse tonnellate per mantenere la stabilità ad alta velocità.
Per la produzione di strisce strette inferiori a 50 mm, le priorità si spostano sulla precisione del posizionamento degli utensili e sulla progettazione anti-avvolgimento. I sistemi di bloccaggio manuali sono soggetti a derive dimensionali poiché le forze di serraggio non uniformi consentono movimenti assiali durante il funzionamento. Il bloccaggio idraulico o gli alberi scorrevoli ad alta precisione sono la scelta più affidabile quando le larghezze di taglio sono misurate in millimetri. Se il profilo di ordine prevede frequenti cambi di larghezza, un sistema automatico di posizionamento degli utensili può ridurre i tempi di cambio da ore a minuti spostando i portautensili in posizioni programmate.
Un parametro di riferimento pratico: se il rullo master è di 640 mm e i rulli finiti sono larghi 2 cm (formato comune per le linee di stampa a caldo), la macchina deve essere in grado di mantenere una tolleranza di ±0,5 mm a quella larghezza ridotta.
Controllo della tensione: la specifica che determina se la tua lamina sopravvive al processo
La pellicola per stampa a caldo ha in genere uno spessore di 12-25 μm ed è composta da una pellicola di base in PET, uno strato di rilascio, uno strato di colore, uno strato alluminizzato e uno strato adesivo. Questa struttura è estremamente sensibile alle sollecitazioni meccaniche. Il controllo della tensione non è una caratteristica, ma è il fondamento per la capacità della macchina di produrre un prodotto vendibile.
Sistema a ciclo aperto vs. sistema a ciclo chiuso: la distinzione non negoziabile
controllo della tensione ad anello apertoSi basa su valori preimpostati e freni a particelle magnetiche. È accettabile per applicazioni a bassa velocità e non critiche, inferiori a 100 m/min, ma non può compensare le variazioni di diametro durante l'avvolgimento o le perturbazioni dovute ad accelerazione/decelerazione.
Controllo della tensione servoassistito ad anello chiusoUtilizza sensori di tensione o rulli flottanti per misurare la tensione effettiva in tempo reale e regolare di conseguenza i motori di svolgimento e riavvolgimento. Per la stampa a caldo con lamina, questa è la specifica minima accettabile. Un sistema a circuito chiuso di qualità mantiene la fluttuazione della tensione entro ±1% a ±3% del valore impostato; i sistemi di fascia alta raggiungono una precisione di ±0,5 N.
Tensione decrescente: perché la tensione costante fallisce
All'aumentare del diametro del rullo di riavvolgimento, il mantenimento di una tensione costante provoca la compressione degli strati esterni su quelli interni, con conseguente formazione di un difetto a "nucleo di crisantemo", intrappolamento d'aria o trasferimento dello strato di alluminio. Il controllo della tensione conica riduce automaticamente la tensione di avvolgimento secondo una curva preimpostata all'aumentare del diametro del rullo. Per la stampa a caldo, si raccomanda un coefficiente di conicità compreso tra il 60% e l'80%, con una tensione finale ridotta al 40-70% del valore iniziale. Le macchine prive di funzionalità di conicità non sono adatte alla produzione di pellicole per stampa a caldo di qualità, indipendentemente dalle altre specifiche.
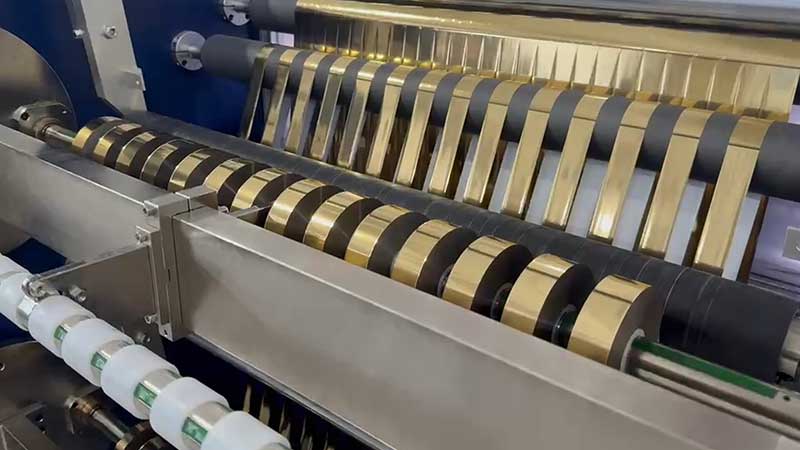
Metodo di taglio e sistema di lame: tagliare contro strappare
La differenza tra un bordo pulito e un bordo sbavato è la differenza tra "tagliare" e "strappare". Una lama smussata o una geometria della lama non corretta premerà e fratturerà la lamina anziché tagliarla nettamente, producendo bave microscopiche e polvere di alluminio che contaminano il nastro e causano difetti di stampa a caldo.
Per la stampa a caldo su fogli di alluminio, il taglio circolare (con lame rotanti superiore e inferiore) è lo standard del settore. Questo metodo produce un taglio netto e preciso con una deformazione minima. I sistemi di taglio a lama o a schiacciamento sono meno adatti per i fogli di alluminio a base di PET perché tendono a creare deformazioni sui bordi o una separazione incompleta.
Specifiche chiave della lama da verificare:
• Materiale della lama:Le lame in carburo di tungsteno o rivestite di diamante offrono la resistenza all'usura necessaria per la pellicola di base in PET.
• Regolazione della lamaLa distanza e la sovrapposizione tra le lame superiore e inferiore devono essere regolabili con precisione. Una distanza eccessiva provoca tagli incompleti; una distanza insufficiente accelera l'usura.
• Rigidità dell'albero della lama:Per larghezze superiori a 800 mm, è essenziale un albero di grande diametro bilanciato dinamicamente per prevenire flessioni e profondità di taglio non uniformi lungo il nastro.
Guida del nastro e controllo dei bordi: prevenire la deriva prima che diventi uno spreco
Anche con un controllo perfetto della tensione, il nastro può spostarsi lateralmente durante il funzionamento ad alta velocità. Un sistema di controllo della posizione dei bordi (EPC) garantisce che la lamina rimanga allineata all'ingresso della stazione di taglio.
Per la stampa a caldo su lamina, soprattutto quelle metallizzate e olografiche, i sensori di bordo a ultrasuoni rappresentano la soluzione ideale. Questi sensori non risentono della superficie riflettente della lamina, che può invece interferire con i sensori ottici. Per le applicazioni che richiedono un allineamento preciso con i segni stampati, i sistemi di visione CCD offrono il rilevamento automatico dei bordi o delle linee.
Il tempo di risposta della correzione deve corrispondere alla velocità di taglio. A velocità pari o superiori a 300 m/min, l'attuatore deve completare le correzioni in millisecondi; in caso contrario, le oscillazioni del bordo non possono essere soppresse efficacemente.
Valutazioni di velocità: interpretare correttamente il numero
I produttori pubblicizzano velocità meccaniche massime che vanno da 50 m/min per i modelli economici a 500 m/min per le macchine ad alte prestazioni. Tuttavia, la specifica che conta davvero è la velocità di lavoro stabile.
Una macchina con una velocità nominale di 500 m/min potrebbe garantire un funzionamento stabile e privo di difetti solo a 300-350 m/min con fogli sottili. Quando si valutano le specifiche di velocità, chiedere:
• Velocità di funzionamento stabileper lo spessore specifico del tuo materiale
• Dati sulle fluttuazioni di tensionein fase di accelerazione, decelerazione e regime stazionario
• Prestazioni dimostratedurante le effettive prove di taglio, non secondo le condizioni riportate nella brochure.
La velocità è inscindibile dalla larghezza e dal materiale. Una macchina da 1600 mm che lavora con una sottile pellicola olografica a 400 m/min rappresenta una sfida ingegneristica fondamentalmente diversa rispetto a una macchina da 400 mm che lavora con una pellicola standard alla stessa velocità. Più il materiale è largo e sottile, maggiore è la necessità di compensare da parte del sistema di azionamento, dell'algoritmo di tensione e della rigidità del telaio della macchina.
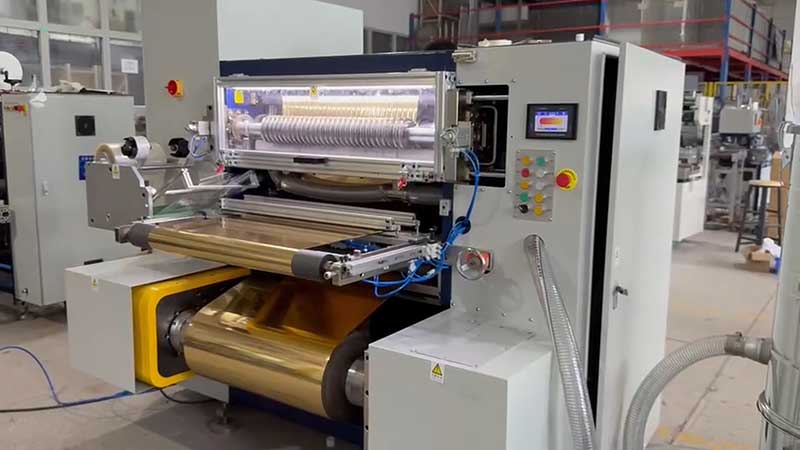
Automazione ed efficienza del cambio formato: il fattore di costo nascosto
I profili degli ordini per la stampa a caldo con lamina si sono evoluti verso lotti più piccoli e una maggiore varietà. Una macchina che impiega ore per passare da una larghezza all'altra non può servire in modo redditizio questo mercato, a prescindere dalla sua precisione.
Posizionamento automatico degli utensiliConsente all'operatore di inserire le larghezze di taglio desiderate, dopodiché i porta-lame motorizzati si spostano nelle posizioni programmate. Ciò riduce i tempi di cambio formato da 30-60 minuti a meno di 5 minuti ed elimina gli errori di posizionamento umani.
Gestione delle ricetteMemorizza i parametri di tensione, velocità e pressione della lama per ogni combinazione di materiale e larghezza, consentendo il richiamo con un solo tocco per gli ordini ripetuti.
Controllo della polvere e dell'elettricità statica: proteggere le superfici che non si vedono
Il taglio genera particelle microscopiche di alluminio e plastica dal bordo tagliato. Se queste particelle aderiscono alla superficie del foglio, si trasformano in difetti puntiformi durante la stampa a caldo finale. L'elettricità statica, particolarmente problematica con le pellicole in PET, attrae e trattiene questi contaminanti.
Specifiche da ricercare:
• Barre ionizzantinel punto di taglio e prima del riavvolgimento per neutralizzare la carica statica
• Rulli di pulizia a contattocombinato con l'aspirazione sottovuoto nella zona delle pale per catturare le particelle alla fonte
• Spazzole antistatichesui rulli di guida per evitare l'accumulo di carica lungo il percorso del nastro
La specifica che non si può misurare: le prestazioni di taglio di prova
Nessuna scheda tecnica può sostituire la prova del materiale sulla macchina. Prima dell'acquisto, organizzate una prova con la lamina più difficile da lavorare: la più sottile, quella più soggetta ad elettricità statica o quella con il rivestimento più delicato. Ispezionate il bordo tagliato al microscopio per individuare eventuali microfratture. Verificate la uniformità della larghezza su un intero rotolo. Controllate che il rotolo riavvolto sia uniformemente teso dal nucleo alla superficie.
Una macchina che soddisfa tutte le specifiche sulla carta ma produce bordi sbavati o una tensione irregolare con il materiale è la macchina sbagliata. Le specifiche sono importanti perché determinano le prestazioni, ma è con le prove di taglio che le prestazioni vengono effettivamente dimostrate.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






