Introduzione
Se lavorate con la lamina per la stampa a caldo, sapete già la verità: la qualità finale della vostra stampa dipende in gran parte da ciò che accade prima che la lamina raggiunga la macchina da stampa. La fase di taglio, in cui i rotoli jumbo vengono trasformati in larghezze finali, è il momento in cui la precisione si conquista o si perde. Come dice il proverbio del settore: "30% a caldo, 70% a taglio".
La pellicola per stampa a caldo ha in genere uno spessore di soli 12-30 μm ed è composta da più strati, tra cui una pellicola di base in PET, uno strato di rilascio, uno strato di colore, un rivestimento in alluminio e un adesivo. Questa struttura delicata la rende estremamente sensibile alle fluttuazioni di tensione, alle vibrazioni meccaniche e persino alle condizioni ambientali. Quando le macchine da taglio operano a velocità comprese tra 200 e 400 m/min con requisiti di precisione di ±0,1 mm, piccoli problemi si accumulano rapidamente trasformandosi in costosi sprechi.
Questa guida illustra i problemi più comuni che si possono riscontrare con le macchine per il taglio a caldo di fogli di alluminio e fornisce soluzioni pratiche e collaudate sul campo. Che gestiate una linea di taglio interna o che vi riforniate di rotoli da un fornitore, comprendere queste modalità di guasto vi aiuterà a tutelare la qualità e a ridurre i tempi di inattività.

1. Bave e bordi ruvidi: il problema più frequente
Ecco come si presenta:Il bordo tagliato presenta bave filamentose, un motivo a dente di sega o un distacco visibile di detriti. La superficie della lamina può anche attirare polvere che interferisce con la successiva stampa.
Perché accade:Le bave sono quasi sempre riconducibili a una di queste quattro cause: condizioni della lama, instabilità della tensione, elettricità statica o problemi della superficie del rullo.
Come risolverlo:
Iniziate dalle lameLe lame smussate o scheggiate sono la causa principale. Una lama usurata non taglia più la lamina in modo netto, ma la strappa, creando microfratture lungo il bordo che in seguito si espandono fino a formare bave o rotture complete. Controllare la presenza di scheggiature sui bordi e misurare la sovrapposizione tra le lame superiore e inferiore, in genere da 0,5 a 1,5 mm a seconda dello spessore della lamina, con i materiali più sottili che utilizzano il valore inferiore di questo intervallo. Il gioco laterale tra le lame dovrebbe essere di 0,03-0,08 mm, circa lo spessore di un foglio di carta A4. Per le lamine con spessore inferiore a 12 μm, puntare alla tolleranza più stretta possibile: tagliare in modo netto senza comprimere.
Stabilizzare la tensioneLa tensione instabile è la causa nascosta più comune e spesso trascurata. Quando la tensione di svolgimento fluttua, la striscia di lamina si sposta leggermente nella zona di taglio, producendo bordi ondulati o irregolari. Verificate che il freno di svolgimento o il regolatore di tensione funzionino correttamente. Un semplice test: procedete a bassa velocità (10-20 m/min) e osservate se tutte le strisce tagliate risultano ugualmente tese. Se le strisce centrali sono tese e quelle laterali sono allentate, è necessario regolare l'angolo del rullo di livellamento o l'impostazione della conicità.
Elimina l'elettricità staticaLa lamina per stampa a caldo è realizzata su un substrato di pellicola plastica e l'attrito ad alta velocità genera elettricità statica che attrae polvere e detriti della lamina verso il bordo di taglio. Installare barre antistatiche o ugelli ad aria ionizzante prima e dopo la taglierina e verificare che la resistenza di messa a terra della macchina sia inferiore a 4Ω.
Pulire e ispezionare i rulliOggetti estranei o residui di adesivo sulle superfici dei rulli creano una pressione locale non uniforme. Pulire i rulli di guida con un panno pulito e privo di lanugine e verificare la presenza di particelle incorporate che potrebbero graffiare la superficie della lamina.
2. Rottura della lamina: quando la produzione si ferma
Ecco come si presenta:La striscia di alluminio si lacera o si rompe durante il taglio, costringendo la linea ad arrestarsi. Ciò comporta uno spreco di materiale, riduce la produttività e, una volta avviato, il problema si ripete spesso.
Perché accadeMolti operatori regolano istintivamente la tensione quando la lamina si rompe. Ma la tensione è solo una delle quattro possibili cause. Controllarle in ordine risolve oltre il 90% dei casi di rottura.
Come risolverlo:
Controlla prima la lama.Una lama smussata non taglia, ma strappa. Le crepe che si formano sul bordo si propagano sotto tensione fino alla rottura completa della striscia. Se il bordo della lama risulta smussato o presenta piccole tacche quando lo si sfiora leggermente con un dito (con molta attenzione!), è necessario sostituirla. Verificare inoltre la sovrapposizione delle lame, in genere di 0,05-0,1 mm per la stampa a caldo, e la pressione laterale, che deve essere uniforme su tutta la larghezza.
Ispezionare i rulli di guida e i rulli di lamina.Graffi, corpi estranei o accumuli di adesivo sulle superfici dei rulli agiscono come minuscole lame, raschiando ripetutamente la lamina. L'inceppamento dei cuscinetti crea attrito che fa "slittare" la lamina e la fa spezzare sotto tensione. Ruotare manualmente ciascun rullo di guida per verificarne la fluidità di movimento e pulire le superfici con un solvente appropriato.
Testare il sistema di eliminazione staticaL'accumulo di carica statica fa sì che la lamina aderisca ai rulli o al telaio della macchina, creando una resistenza irregolare che può rompere istantaneamente la striscia. Quando si lavora in condizioni di scarsa illuminazione, cercare scintille blu-violette nel punto in cui la lamina si stacca da un rullo. Controllare se la barra antistatica ha accumulato polvere e ha perso efficacia e verificare l'alimentazione ad alta tensione e la messa a terra.
Esaminare quindi il sistema di tensioneSe i primi tre controlli hanno esito positivo, esaminare i sensori di tensione (coperti di polvere o bloccati meccanicamente), le frizioni/freni a polvere magnetica (l'invecchiamento causa un'erogazione di coppia non lineare) e le impostazioni di conicità. Una frizione che funziona normalmente a bassa velocità ma rompe la lamina dopo l'accelerazione è un classico segno di degrado della polvere magnetica.
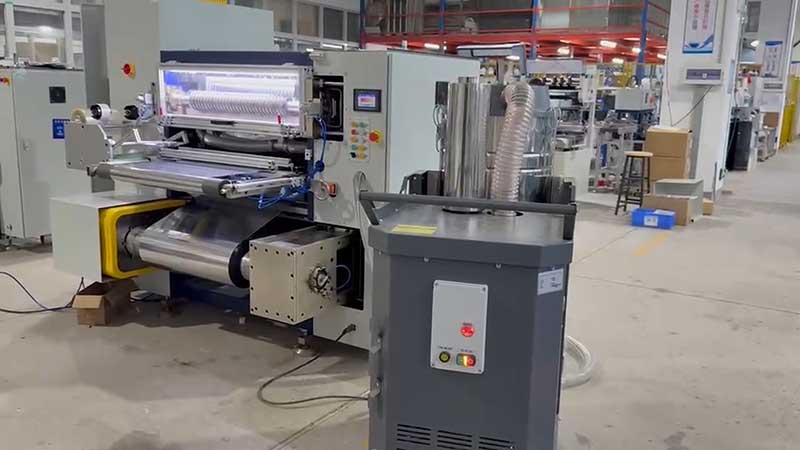
3. Disallineamento dei bordi e rotolamenti a "torre"
Che aspetto haDurante il taglio o il riavvolgimento, la striscia di lamina tende a spostarsi lateralmente. La superficie terminale del rotolo finito assume una forma a torre o a campana, e i bordi possono urtare e danneggiare la lamina.
Perché accade:Il sistema di correzione dei bordi, il parallelismo dei rulli di guida o l'allineamento di svolgimento risultano compromessi.
Come risolverlo:
Iniziate con il sensore di correzioneLe sonde fotoelettriche e a ultrasuoni sono spesso ostruite da polvere o frammenti di lamina, un comune "punto cieco" che rende di fatto inefficace il sistema di correzione. Pulire regolarmente la lente della sonda e posizionarla al centro del bordo della lamina. Impostare una zona morta di circa ±1 mm per evitare continue e imprecise correzioni.
Verificare il parallelismo dei rulli di guidaI rulli non paralleli spingono la lamina lateralmente. Utilizzare uno strumento di allineamento laser o il metodo del filo per verificare che gli assi dei rulli siano paralleli con una tolleranza di 0,2 mm/m. Prestare particolare attenzione ai rulli di pressione, ai rulli di trazione e ai rulli immediatamente prima e dopo la taglierina.
Verificare l'allineamento di svolgimentoIl rotolo jumbo deve essere centrato sull'albero di svolgimento. Se il nucleo del rotolo non è centrato o l'albero non è in piano, la lamina viene alimentata con un'angolazione che nessuna correzione a valle può compensare completamente.
Esaminare il porta-lama per verificare la presenza di forze laterali.La pressione asimmetrica esercitata dalle lame superiore e inferiore può spingere la striscia da un lato. Verificare il gioco assiale dell'albero della lama (che deve essere ≤0,03 mm) e assicurarsi che il portautensili sia disposto simmetricamente.
4. Rughe e superfici terminali irregolari sui rotoli finiti
Che aspetto haIl rotolo di tessuto avvolto presenta una superficie rugosa, slittamento tra gli strati o una faccia terminale irregolare, concava o che mostra motivi a "cuore di crisantemo" vicino al nucleo.
Perché accade: Si tratta quasi sempre di un problema di controllo della tensione, nello specifico di una tensione conica insufficiente o di una pressione di avvolgimento errata.
Come risolverlo:
Applicare correttamente la tensione conica.Man mano che il diametro del rotolo aumenta, mantenere una tensione costante significa che gli strati esterni comprimono quelli interni, causando delle pieghe. La tensione conica riduce la tensione all'aumentare del diametro, in genere con un coefficiente di conicità del 15-25%. Si inizia con una tensione iniziale pari a circa l'8-12% del carico di rottura del materiale e la si riduce al 40-70% di tale valore alla fine del rotolo.
Regolare la pressione del rullo in base al diametro del rullo.I tradizionali rulli a pressione fissa creano una contraddizione: man mano che il rotolo cresce, la tensione esterna diminuisce, ma la pressione dei rulli rimane elevata, causando pieghe. I meccanismi a rulli a pressione flottante, che regolano automaticamente la posizione, rappresentano la soluzione migliore. Se la vostra macchina è dotata di rulli fissi, impostate la pressione al valore minimo dell'intervallo per i rotoli di grande diametro.
Verificare i sensori di tensione dell'avvolgimentoI sensori di tensione o i rulli di scorrimento ricoperti di polvere o bloccati meccanicamente invieranno dati errati al controller. Verificare che l'indicatore di tensione torni a zero quando la macchina è inattiva e che vari linearmente sotto carico statico.

5. Larghezza di taglio irregolare e deriva dimensionale
Che aspetto haLa larghezza del taglio non è uniforme dall'inizio alla fine, oppure il rotolo finito non è quadrato. Un lato potrebbe essere più largo dell'altro.
Perché accadeQuesto problema è solitamente dovuto all'eccentricità dell'albero della lama, al disallineamento del rullo di guida o a una tensione errata che causa lo spostamento del nastro.
Come risolverlo:
Misurare l'eccentricità dell'albero della lama.Si tratta di un problema di precisione che è facile trascurare. Utilizzare un comparatore a quadrante per verificare l'eccentricità radiale dell'albero della lama. Per tagli di alta precisione, l'eccentricità dovrebbe essere entro 0,003 mm. L'usura dei cuscinetti o un albero piegato causeranno una variazione della pressione di taglio a ogni rotazione, producendo bordi ondulati o seghettati.
Verificare l'allineamento complessivo del percorso del materiale.Utilizzare un metro a nastro o un centraggio laser per verificare che tutti i rulli di guida siano paralleli al piano di riferimento della macchina. Una differenza superiore a 0,5 mm/m lungo la larghezza causerà lo spostamento del materiale da un lato.
Verificare che il sistema di correzione funzioni correttamente, non che sia solo "acceso".Un sistema di correzione che risponde lentamente o corregge eccessivamente può causare variazioni di larghezza mentre la macchina cerca il centro. Attivare manualmente il sensore coprendo un lato e verificare se il rullo di allineamento risponde in modo fluido nella direzione opposta.
6. Manutenzione preventiva: la vera soluzione
La maggior parte dei problemi di taglio non sono guasti improvvisi, ma si sviluppano nel tempo con l'usura delle lame, l'accumulo di detriti sui rulli e l'invecchiamento dei componenti di tensione. Una semplice routine di manutenzione previene la maggior parte dei guasti di emergenza:
Quotidiano:Pulire le lame, i rulli di guida e le lenti del sensore. Verificare la presenza di scheggiature evidenti sulle lame.
SettimanaleIspezionare i sistemi pneumatici e i componenti della trasmissione. Verificare la risposta del sistema di tensione. Controllare la funzione di eliminazione dell'elettricità statica.
Mensile:Calibrare la precisione della macchina. Controllare l'eccentricità dell'albero della lama e il parallelismo dei rulli. Ispezionare le prestazioni della frizione/freno a polvere magnetica.
TrimestraleSostituire l'olio lubrificante e i filtri. Esaminare i registri di durata delle lame e sostituirle secondo un programma prestabilito, anziché attendere il guasto.
Tenete un semplice registro di guasti, parametri e lotti di materiale. Gli schemi emergono rapidamente: un fornitore specifico di fogli di alluminio, una particolare impostazione della tensione o una variazione stagionale dell'umidità correlata a problemi di qualità.
Conclusione: la precisione è un sistema, non un'impostazione.
I problemi di taglio delle lamine per la stampa a caldo raramente hanno una singola causa. Una bava può iniziare con l'usura della lama, peggiorare a causa dell'attrazione statica e trasformarsi in una rottura quando la tensione aumenta bruscamente durante l'accelerazione. Gli operatori e i produttori che raggiungono la qualità più costante considerano il taglio come un sistema: lame, tensione, rulli, controllo statico e movimentazione del materiale interagiscono tra loro.
Per le aziende che si riforniscono di fogli per stampa a caldo tagliati, questi stessi principi sono fondamentali. Un fornitore che comprende la geometria della lama, la tensione conica e la gestione statica produce rotoli che scorrono più fluidamente sulla vostra macchina da stampa, con meno rotture e tempi di inattività ridotti. Quando valutate i fornitori di fogli, informatevi sul loro processo di taglio e sul controllo qualità: la risposta spesso spiega la differenza tra un foglio che si limita a soddisfare le specifiche e un foglio che offre prestazioni eccellenti.
Avete un problema specifico con il taglio? Il nostro team tecnico può aiutarvi a diagnosticare la causa principale e a consigliarvi la soluzione più adatta. [Contattateci] per una consulenza.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Taglierina per lamina a freddo
 Riavvolgitore di nastri per stampa su schede
 Taglierina per nastri di stampa su carta
 Macchina da taglio per lamina a caldo
 Taglierina per lamina olografica
 Taglierina per lamina di miglioramento digitale
 Taglierina per stampa a caldo RSDS7H 1350 PLUS
 Taglierina per stampa a caldo (RSDS7H) 1350






