I nastri per il trasferimento termico sono costituiti da pellicole di base in PET con uno spessore compreso tra 4,5 e 20 micron e da un rivestimento di inchiostro. Il taglio è la fase finale e più critica che determina la qualità del prodotto finito. Una macchina di taglio non idonea può causare sbavature sui bordi che danneggiano la testina di stampa, tolleranze di larghezza eccessive che portano allo spostamento della stampa o persino una tensione di avvolgimento irregolare che causa la rottura del nastro. Di seguito è riportata una checklist completa per la selezione del processo, dalla definizione dei requisiti all'accettazione e all'implementazione, che restringe gradualmente le opzioni alle apparecchiature adatte alla produzione effettiva.
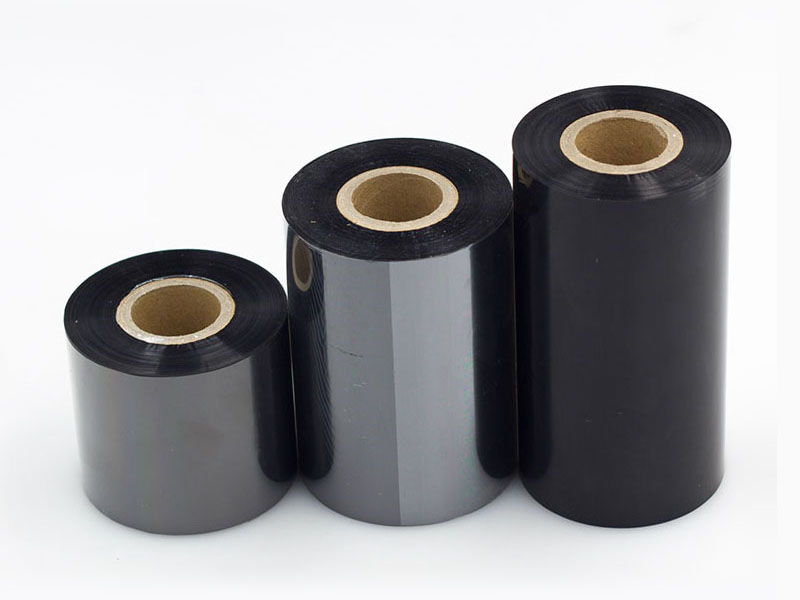
Passaggio 1: Chiarisci la tua lista di esigenze
Il primo passo nella scelta di un modello non è guardare l'attrezzatura, ma guardare a se stessi. Prima di contattare qualsiasi fornitore, rispondi alle seguenti domande:
Tipo di nastro: I vostri prodotti principali sono a base di cera, miscelati o a base di resina? Materiali diversi hanno requisiti significativamente diversi per quanto riguarda l'utensile e il controllo della tensione. I nastri a base di cera hanno una consistenza morbida e possono tagliare in modo stabile a velocità più elevate; i rivestimenti dei nastri a base di resina sono duri e hanno una bassa tenacità e in genere devono operare a velocità inferiori del 20%-30% rispetto a quelli a base di cera.
Requisiti di precisione: in quale scenario verrà utilizzato il prodotto finito? Le tolleranze standard per le etichette commerciali di ± 0,3~0,5 mm sono sufficienti; le etichette elettroniche di precisione o la tracciabilità farmaceutica richiedono ±0,1 mm; per i nastri ultrasottili (<10 mm), la tolleranza ± deve essere entro 0,05 mm. I requisiti di precisione determinano direttamente la qualità dell'apparecchiatura e l'entità dell'investimento.
Gamma di larghezza: Per tutte le specifiche di taglio che potrebbero essere coinvolte ora e in futuro, quali sono le dimensioni minime e massime? Questo determina la gamma di larghezza di taglio e la configurazione del portautensili dell'attrezzatura.
Capacità giornaliera: piccoli lotti con diverse varietà o produzione continua su larga scala? Questo influisce direttamente sulla scelta del livello di velocità e del livello di automazione.
Specifiche della materia prima: Quali sono la larghezza e il diametro massimi dei rulli principali a monte? Un diametro di avvolgimento ≥600 mm è il requisito di base per una capacità produttiva media o elevata. Allo stesso tempo, verificare il diametro interno del rullo principale (3 pollici o 6 pollici) per assicurarsi che sia compatibile con la bobina di svolgimento dell'apparecchiatura.
Fase 2: Valutazione comparativa dei parametri principali
Una volta definiti i requisiti, filtra rapidamente i dispositivi utilizzando i seguenti tre parametri principali.
Precisione di taglio: la linfa vitale della qualità
La precisione di taglio è l'indicatore principale per misurare le prestazioni dell'apparecchiatura, determinando direttamente l'uniformità della larghezza e la qualità dei bordi del nastro finito. In fase di selezione, si tenga presente che i valori teorici riportati nella tabella dei parametri sono solo indicativi. È fondamentale richiedere al produttore di effettuare in loco delle prove di taglio su una bobina di nastro, basandosi sui dati effettivi del test del campione.
Velocità di taglio: l'equilibrio tra efficienza e qualità
Riferimento alla velocità: modello economico a bassa velocità 50–100 m/min, adatto per piccoli lotti e varietà multiple; modelli a media velocità per uso generale da 150–250 m/min, adatti alla maggior parte degli ordini commerciali; modello di produzione ad alta velocità 300–500 m/min, adatto alla produzione continua su larga scala.
Un aspetto da tenere presente è: la velocità massima nominale non corrisponde alla velocità effettivamente utilizzabile. I nastri a base di resina devono funzionare a velocità ridotte e la stabilità dell'apparecchiatura alle velocità convenzionali è più importante della velocità di picco. Quando si selezionano i modelli, è importante osservare lo stato di avvolgimento durante gli avviamenti ad alta velocità e gli arresti di emergenza, anziché limitarsi a considerare la velocità massima a vuoto.
Pulizia del rotolo: un parametro chiave che è stato trascurato
La deviazione della superficie terminale di avvolgimento deve essere controllata entro ±1 mm, e le apparecchiature di fascia alta possono raggiungere fino a ±0,5 mm. La causa principale di tali difetti è una forma a "bocca di campana", "frastagliata" o pieghe interne, tutte derivanti da sistemi di controllo della tensione e dispositivi di correzione inadeguati. Questi problemi possono facilmente causare la rottura o la formazione di nodi durante le successive fasi di svolgimento e stampa, pertanto la qualità dell'avvolgimento deve essere inclusa nella valutazione del taglio di prova al momento della selezione del modello.
Fase 3: Revisione della configurazione principale
Oltre alle specifiche, la configurazione dei seguenti componenti principali determina la stabilità a lungo termine del dispositivo e l'esperienza utente.
Il sistema di controllo della tensione è il "cuore pulsante" dell'apparecchiatura. Il substrato del nastro è estremamente sottile e altamente sensibile alla tensione, con il controllo della tensione che influisce sulla planarità dell'avvolgimento di oltre il 50%. È preferibile utilizzare sistemi di controllo della tensione completamente automatici a circuito chiuso, con fluttuazioni di tensione durante l'accelerazione e la decelerazione controllate entro ±1,5%. Il controllo della rastrematura è altrettanto importante: il rotolo finito dovrebbe ammorbidirsi gradualmente dall'asse al cerchio esterno per evitare segni di compressione interni o il collasso dell'anello esterno.
La configurazione della bobina determina l'adattabilità a molteplici specifiche. Per nastri di alta gamma e scenari di produzione con frequenti cambi di specifiche, gli alberi collettori sono indispensabili. Ogni unità di avvolgimento controlla la coppia in modo indipendente, risolvendo efficacemente i problemi di "avvolgimento allentato all'interno e stretto all'esterno" o "anima all'interno". Gli alberi collettori pneumatici offrono una maggiore precisione di controllo rispetto a quelli meccanici, risultando adatti alla produzione di più prodotti.
Sistema di utensili e correzione. L'eccentricità radiale dell'albero dell'utensile deve essere controllata entro 0,01 mm; minore è l'eccentricità, più precisi saranno i bordi. Le lame quadrate (tipo rasoio) sono adatte per nastri sottili inferiori a 70 μm, mentre le lame rotonde (tipo forbici) sono più adatte per materiali spessi superiori a 100 μm e nastri con supporto di carta. È necessario un sistema di correzione: la correzione fotoelettrica CCD è adatta per materiali trasparenti o semitrasparenti, mentre la correzione a ultrasuoni è adatta per materiali opachi.
Telaio e componenti di trasmissione. I telai in ghisa o acciaio ad alta resistenza, robusti e resistenti, assorbono efficacemente le vibrazioni, garantendo il mantenimento della precisione nel tempo. I marchi dei componenti principali della trasmissione, come cuscinetti, guide e servomotori (THK, NSK, Mitsubishi, Panasonic, ecc.), riflettono l'impegno del produttore per la qualità. Durante l'ispezione della macchina, è necessario verificare che il prodotto reale corrisponda a quanto concordato nel contratto.
Fase 4: Ispezione in fabbrica — Lasciate che siano i dati a parlare.
La fase finale della selezione, nonché punto chiave nel controllo del rischio, è il collaudo di accettazione in fabbrica (FAT). La logica fondamentale è: non eseguire nella propria officina test che dovrebbero essere effettuati presso l'officina del fornitore. Portare con sé almeno 2000 metri di bobine rappresentative e completare i seguenti indicatori di misurazione chiave prima della spedizione.
La precisione geometrica statica è il termine fondamentale. La planarità del telaio ≤ 0,1 mm/m e l'errore di parallelismo del rullo di guida ≤ ± 0,05 mm, che rappresentano la causa fisica principale che impedisce la deviazione del nastro.
La precisione del taglio dinamico è una prestazione fondamentale. La tolleranza della larghezza di taglio deve soddisfare gli standard stabiliti (alta precisione ±0,1 mm), la deviazione serpentina ≤±0,5 mm e i bordi privi di bave, bordi bianchi o contaminazione da carbonio.
Test del sistema di tensione. Durante l'accelerazione e la decelerazione, le fluttuazioni di tensione devono essere controllate entro ±1,5%. Durante il test di arresto di emergenza, il nastro non deve allentarsi o rompersi; un'apparecchiatura di alta qualità deve essere in grado di frenare istantaneamente e in modo sincrono per mantenere la superficie della membrana tesa senza allungamenti.
Il collaudo in funzionamento continuo è il metodo di riferimento per la verifica dell'affidabilità. Il collaudo prevede un funzionamento continuo per 8-24 ore, la registrazione dei tempi di inattività non pianificati, un aumento della temperatura dei cuscinetti del mandrino e del motore non superiore alla temperatura ambiente +15 °C e una rumorosità di funzionamento ≤75 dB(A) senza rumori anomali.
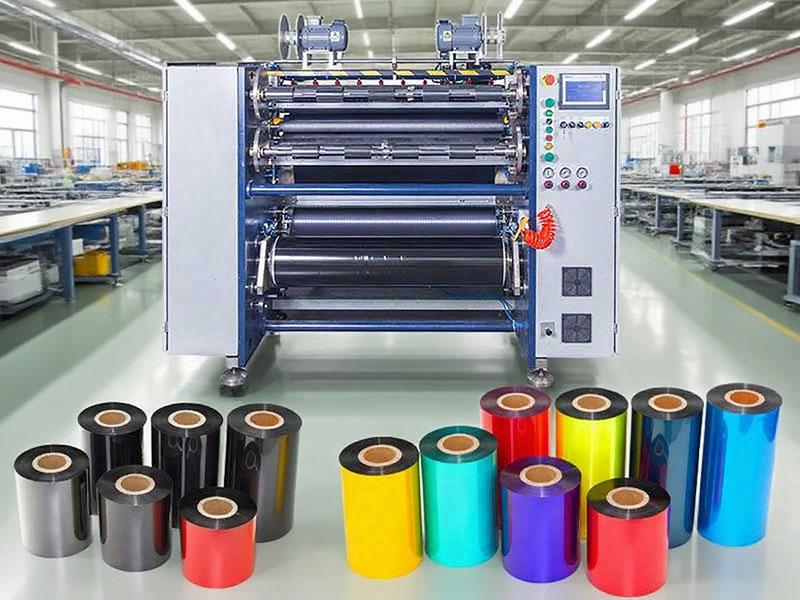
Fase 5: Valutazione completa dei costi e dell'assistenza post-vendita
Il prezzo delle attrezzature rappresenta solo una parte del costo totale di proprietà. Le attrezzature di alta precisione in genere riducono gli scarti del 3-8%, e l'impatto a lungo termine degli sprechi di materiale, dei costi di manodopera e delle spese di manutenzione spesso supera la differenza di prezzo di acquisto.
La valutazione del servizio post-vendita dovrebbe chiarire: il periodo di garanzia, il supporto per l'installazione e la messa in servizio, i tempi di risposta del servizio post-vendita (ad esempio, risposta entro 4 ore, intervento in loco entro 24 ore) e la disponibilità dei pezzi di ricambio. La scelta del livello di automazione dovrebbe inoltre basarsi su considerazioni relative ai costi di manodopera a lungo termine: le apparecchiature con gestione delle formule, cambio automatico delle specifiche e funzioni di diagnosi dei guasti possono ridurre significativamente i tempi di cambio formato e gli errori umani.
Conclusione
La logica fondamentale per la scelta di una macchina per il taglio di nastri è la seguente: innanzitutto definire i propri requisiti, quindi filtrare le apparecchiature in base ai parametri e infine verificarne l'efficacia con un taglio di prova. Per quanto completa possa essere la tabella dei parametri, l'utilizzo del proprio rotolo principale per un taglio di prova in loco rappresenta sempre il metodo più affidabile per una valutazione. Un processo di selezione rigoroso mira essenzialmente a trovare il giusto equilibrio tra precisione, velocità, automazione e costi, in base alle effettive esigenze di produzione.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


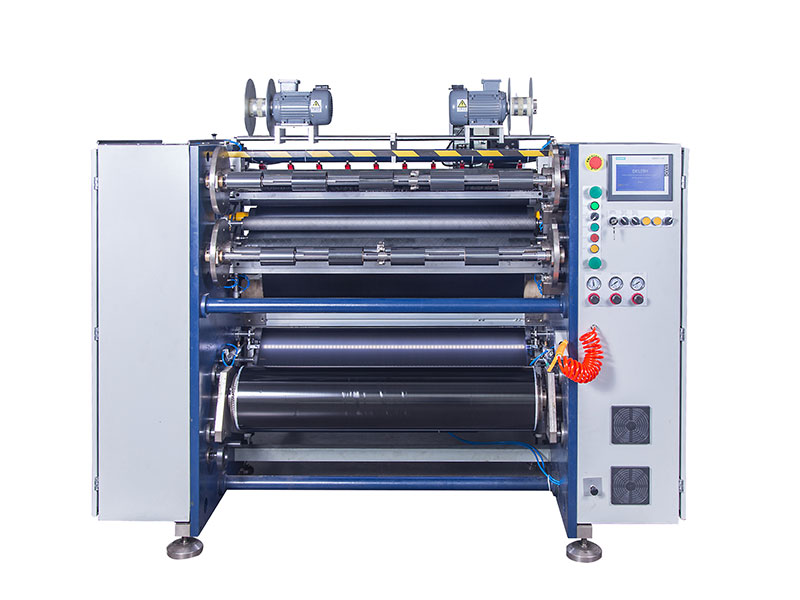
 Macchina per il taglio del nastro
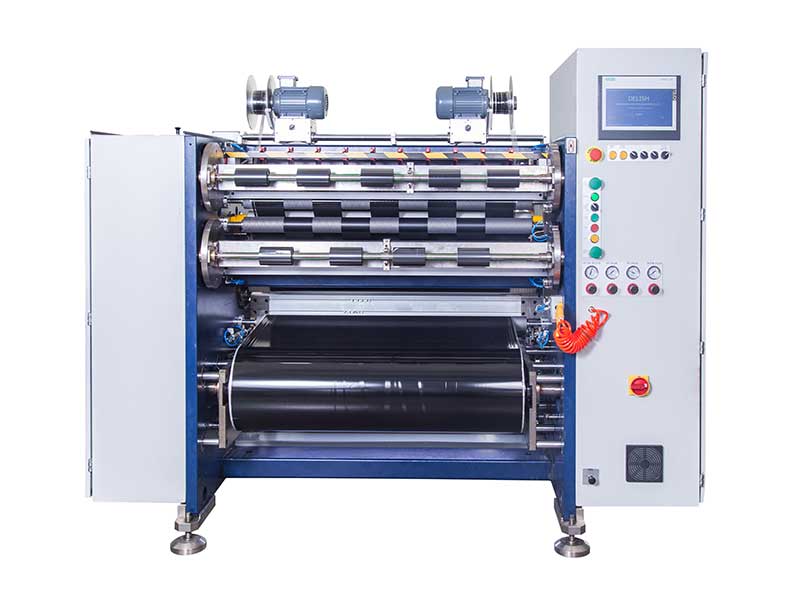 Macchina per il taglio di nastri con codici a barre
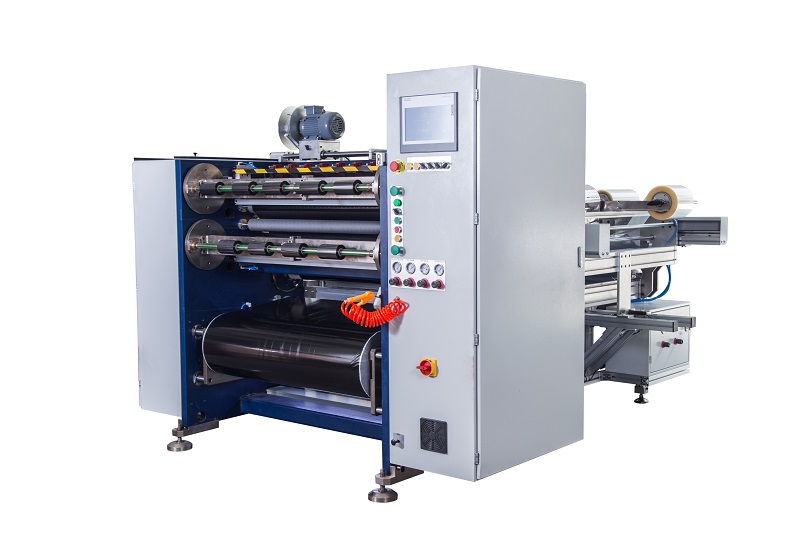 Taglierina semiautomatica per nastri a trasferimento termico RSDS5 PLUS
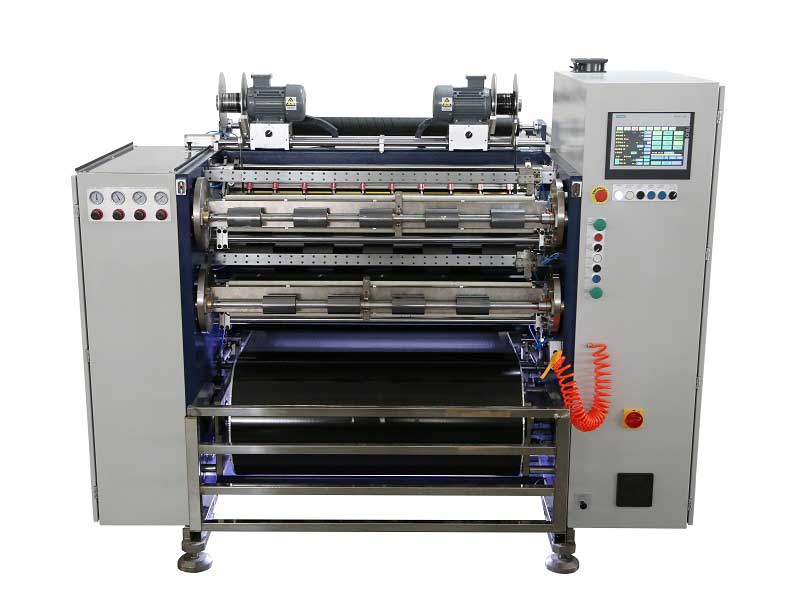 Taglierina automatica per nastri a trasferimento termico RSDS8 H PLUS
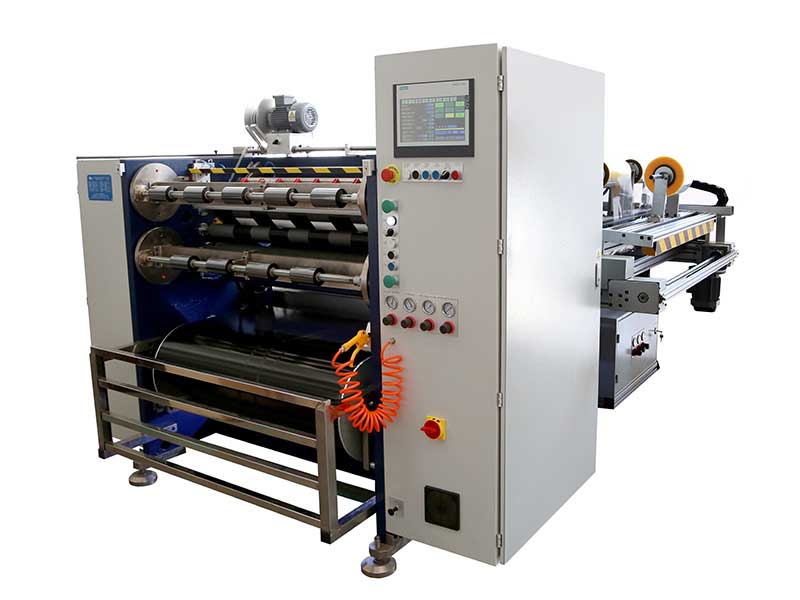 Taglierina automatica per nastri a trasferimento termico RSDS6 PLUS
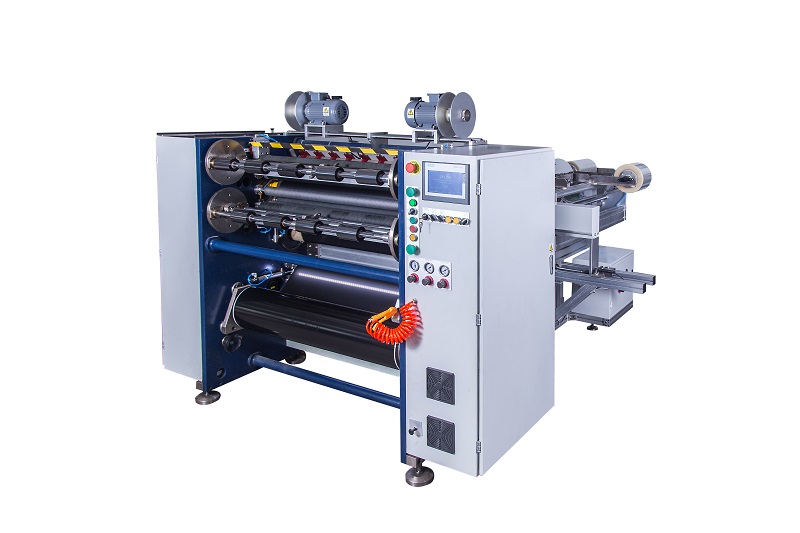 Taglierina semiautomatica per nastri a trasferimento termico RSDS1 PLUS
 Riavvolgitore di nastri per stampa su schede
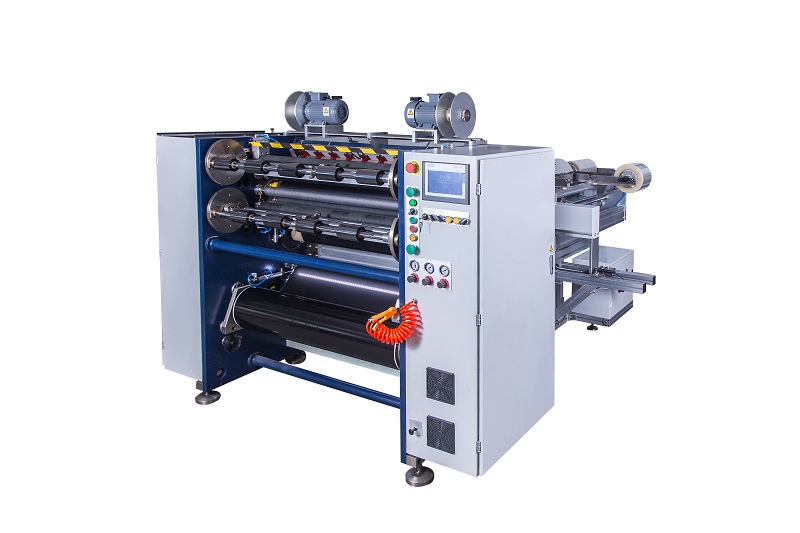 Taglierina semiautomatica per nastri a trasferimento termico RSDS2 PLUS






